
在制药、医疗器械、食品及生物制品等行业的清洁验证中,TOC(总有机碳)是一种常用的间接检测手段。与直接取样相比,擦拭取样能够针对设备内壁、死角、焊缝、阀门等不易进行直接取样的位置进行检测,因此,TOC清洁验证棉签成为擦拭取样过程中非常重要的耗材。
实际工作中,一个经常被QA、QC和验证人员问到的问题是:
为什么同样的设备、同样的取样方法,TOC棉签回收率却不稳定,甚至明显偏低?
这并不一定意味着清洁过程本身存在问题。棉签材质、标准品、萃取溶剂、擦拭方式、取样面积以及人员操作等因素,都可能影响最终的回收结果。
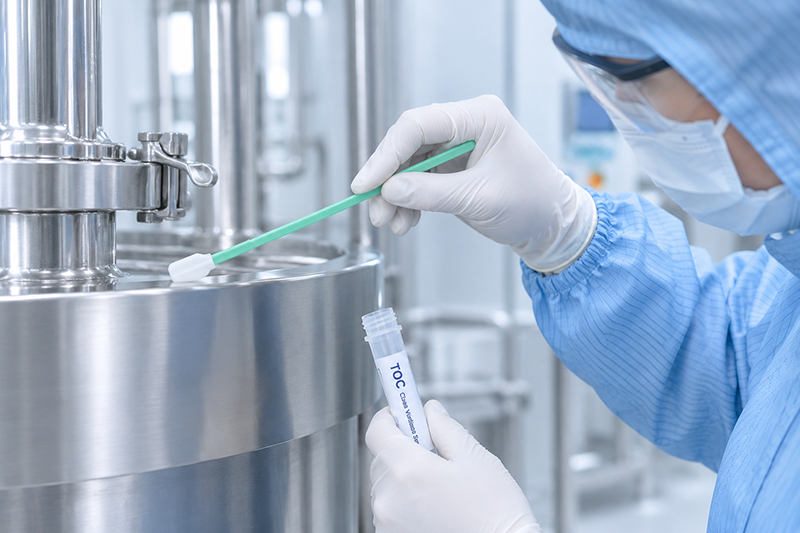
TOC清洁验证中的回收率(Recovery)主要用于评价擦拭取样方法能否有效地将目标残留物从设备表面转移到棉签,并最终被检测出来。
简单理解,就是:设备表面实际存在多少残留物,经过擦拭取样后,最终能够检测出多少。
通常可以通过在已知材质和已知浓度的标准表面上进行加标,然后按照既定擦拭方法取样、萃取和TOC检测,再根据检测结果计算回收率。
常见计算思路为:
回收率(%)=实际检测回收量 ÷ 理论加标量 × 100%
例如,在规定面积的不锈钢试片上加入一定量的目标物质,理论加标量为100 μg,经过擦拭、萃取和TOC检测后得到80 μg,则:
回收率=80 ÷ 100 × 100%=80%
需要注意的是,具体的回收率评价标准应根据企业验证方案、分析方法以及相关法规和质量体系要求确定,不能简单认为“回收率越高越好”。
回收率试验通常需要建立一套固定、可重复的操作方法。
一个完整的TOC擦拭回收率研究,通常包括:
试验表面 → 加标 → 干燥/平衡 → 擦拭取样 → 棉签萃取 → TOC检测 → 计算回收率 → 评价方法
首先需要确定实际清洁验证涉及的设备材质。
制药设备中比较常见的是:
316L不锈钢
玻璃
塑料
PTFE等聚合物材料
其他与产品直接接触的材料
其中,不锈钢是清洁验证中非常常见的表面。
如果实际生产设备主要是不锈钢,那么回收率研究至少应考虑不锈钢表面的取样表现。
因为不同材料的表面性质不同,残留物与表面的结合程度也可能不同,因此不能简单认为在一种材质上获得的回收率可以完全代表所有材质。
回收率研究需要在规定面积的试验表面上加入已知量的目标物。
加标物应尽可能具有代表性,例如可以根据企业清洁验证方案选择:
产品活性成分
清洁剂
工艺残留物
具有代表性的有机物
其他需要验证的残留物
加标量需要结合实际残留限度、分析方法的检测范围以及验证方案确定。
加标后通常需要按照预先确定的条件进行干燥或平衡,使残留物与测试表面的状态具有一定的代表性。
这是实际工作中最容易出现的问题。
很多人第一反应是:是不是棉签质量不好?
实际上,棉签只是其中一个因素。
TOC擦拭回收率通常受到多个环节共同影响:
目标物性质 + 设备表面 + 棉签材质 + 萃取溶剂 + 擦拭方法 + 操作人员 + TOC仪器
因此,当回收率偏低时,不能只更换棉签就结束排查。
这是比较容易被忽视的因素。
棉签头并不是简单的“载体”,它会参与整个取样和萃取过程。
理想的TOC清洁验证棉签需要满足几个基本要求:
低背景TOC
低可萃取物
对目标残留具有较好的采集能力
萃取时能够较充分释放残留
批次之间性能稳定
不容易掉纤维、掉屑
如果棉签对目标物存在较强吸附,而萃取过程又不能充分将其释放出来,就可能导致:
实际已经采集到残留 → 但最终进入TOC检测液中的量不足 → 检测结果偏低 → 计算回收率偏低。
因此,选择TOC清洁验证棉签时,不能只看“无尘”或“洁净”两个指标。
低TOC背景和良好的萃取释放性能同样重要。
不同棉签头材料具有不同的吸液、释液以及表面接触特性。
例如聚酯、聚氨酯海绵以及其他材料,在不同残留物和不同溶剂体系下可能表现出不同的回收性能。
因此:不是所有“无尘棉签”都适合用于TOC清洁验证。
普通无尘棉签的设计目标可能主要是擦拭洁净,而TOC验证棉签还需要考虑:
本底TOC、可萃取物、残留物回收能力以及萃取释放性能。
这是实际操作中非常重要的一点。
同一支棉签、同一块测试片,如果由不同人员操作,最终回收率可能出现差异。
原因在于擦拭动作本身会影响残留物的转移。
例如:
擦拭压力不同
擦拭速度不同
擦拭次数不同
擦拭方向不同
棉签旋转方式不同
擦拭面积不同
擦拭路径不同
都会影响最终结果。
因此,在建立TOC擦拭方法时,应尽可能把操作步骤标准化。
例如可以明确:
第一步: 按规定方式润湿棉签;
第二步: 按规定面积进行水平擦拭;
第三步: 按规定方式改变方向;
第四步: 使用棉签侧面或不同区域充分接触测试表面;
第五步: 将棉签放入规定萃取容器中进行萃取。
具体擦拭方向、次数、压力和溶剂应根据企业已经验证的方法确定,而不是所有产品都采用完全相同的参数。
例如规定取样面积为25 cm²,如果实际操作过程中擦拭面积远大于规定面积,那么单位面积残留量发生变化,最终计算结果也可能受到影响。
因此,清洁验证擦拭取样通常需要明确:
取样面积是多少?
并且在实际操作中保持一致。
对于复杂设备,还需要重点考虑:
焊缝
阀门
搅拌桨
管道连接处
密封区域
设备死角
这些区域的表面状态和取样难度可能明显不同。
擦拭完成后,并不意味着目标物已经完全进入检测体系。
实际上还存在一个重要过程:
棉签 → 萃取液 → TOC检测仪
如果棉签中的残留物没有充分释放到萃取液中,那么即使擦拭阶段已经成功采集到残留物,最终检测结果仍然可能偏低。
因此需要对萃取条件进行确认,例如:
萃取溶剂
萃取体积
萃取时间
振荡方式
超声条件
萃取温度
棉签与萃取液的接触程度
这些参数都可能影响最终回收结果。
因此,出现回收率偏低时,不应该只检查“擦得好不好”,还需要检查萃取是否充分。
不同物质与设备表面的结合能力不同。
例如某些物质容易溶解和转移,而另外一些物质可能与不锈钢表面产生较强的吸附。
这就会导致:同样的棉签、同样的擦拭方法,不同目标物得到的回收率可能不同。
因此,不能简单地拿一种物质的回收率去代表所有产品。
对于多产品生产企业,更应该根据产品特性以及清洁验证策略选择具有代表性的回收率研究方案。
TOC检测的一个重要特点是对有机碳非常敏感。
如果棉签本身存在较高的TOC背景或者可萃取有机物,那么空白样品就可能出现较高的TOC结果。
例如:
棉签本底较高 → 空白TOC升高 → 样品实际信号被背景干扰 → 数据解释更加困难。
因此,TOC清洁验证棉签除了需要关注回收能力,还需要关注:
TOC空白值
可萃取物
离子残留
颗粒
纤维脱落
批次一致性
尤其对于低残留限度的清洁验证,棉签本身的背景控制更加重要。
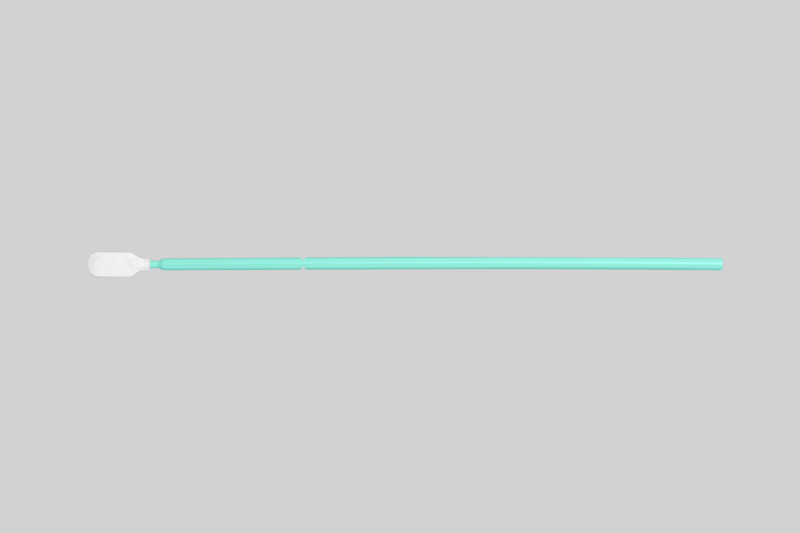
针对制药企业清洁验证、TOC擦拭取样等应用,科林卫提供TOC清洁验证棉签产品,科林卫TOC 棉签经过净化处理,确保棉签TOC 含量<50ug/L, 低非挥发性残留物、低微粒和离子含量、不含粘胶剂或涂剂的污染,长手柄使得棉签能够达到难以触及的采样区域。
TOC清洁验证棉签回收率偏低,并不一定是单一因素造成的。
从整个取样链条来看:标准品 → 测试表面 → 棉签 → 擦拭操作 → 萃取 → TOC检测
任何一个环节发生变化,都可能影响最终回收率。
因此,评价一款TOC清洁验证棉签,不能只看“能不能擦干净”,还应该关注:
TOC背景值、可萃取物、残留物回收能力、萃取释放性能、洁净度以及批次稳定性。
对于实际使用人员来说,最重要的是建立标准化的擦拭和萃取方法;对于采购人员来说,则需要在产品质量、验证数据、检测资料和供应稳定性之间进行综合考察。
只有把棉签、操作方法和分析方法作为一个完整的取样系统进行验证,才能获得更加可靠、具有重复性的TOC清洁验证数据。